


Дизельный генератор для сварочных работ: энергоснабжение одного или нескольких сварочных постов
Опубликовано:Время чтения:
Для сварочных работ дизельный генератор выбирают не только по мощности сварочного аппарата и тем более не только по максимальному сварочному току. Основой расчета служит максимальная входная полная мощность каждого сварочного источника, количество одновременно работающих постов, фазность, характер нагрузки и другие потребители. Для одного поста может быть достаточно сравнительно компактной ДГУ, а для нескольких аппаратов требуется расчет общей мощности и нагрузки по каждой фазе.
Ошибка в подборе обычно проявляется одинаково: при поджиге дуги напряжение проседает, двигатель ДГУ теряет обороты, защита отключает нагрузку, сварочный аппарат выдает ошибку или дуга становится нестабильной. Поэтому задача генератора — не просто обеспечить необходимое число киловатт, а устойчиво питать быстро меняющуюся сварочную нагрузку.
- Почему для сварочного аппарата подходит не любой генератор
- Какие параметры сварочного аппарата нужны для расчета ДГУ
- Как рассчитать мощность дизельного генератора для одного сварочного поста
- Как рассчитать ДГУ для нескольких сварочных постов
- Почему при нескольких постах критически важен баланс фаз
- Как учитывать продолжительность включения сварочного аппарата
- Однофазная или трехфазная ДГУ для сварочных работ
- Какой альтернатор лучше подходит для сварки
- Зачем учитывать PFC сварочного инвертора
- Какой номинал ДГУ использовать: основной или резервный
- Что еще нужно учитывать вместе со сварочными постами
- Кабели и распределительные щиты тоже влияют на работу сварки
- Где устанавливать дизельный генератор во время сварочных работ
- Дизельная ДГУ или специализированный сварочный генератор
- Как подобрать мощность без чрезмерного запаса
- Типичные ошибки при выборе дизельного генератора для сварки
- Пошаговый алгоритм выбора ДГУ для сварочных работ
- Подбор ДГУ для сварки в ПромЭнергоСервис
- Ответы на частые вопросы
- Итог
Почему для сварочного аппарата подходит не любой генератор
Сварочный источник представляет для генератора достаточно сложную нагрузку: потребление постоянно изменяется между холостым ходом и сваркой, а силовая электроника инвертора может создавать нелинейную нагрузку. Поэтому ДГУ подбирают с учетом активной мощности в кВт, полной мощности в кВА, токовой нагрузки альтернатора и поведения станции при быстрых изменениях потребления.
Современный инвертор преобразует входное переменное напряжение в параметры, необходимые для сварочного процесса. Для питающей сети он остается мощным электронным потребителем, характеристики которого зависят от установленного сварочного тока, режима MMA, MIG/MAG или TIG, коэффициента мощности, КПД и наличия системы PFC.
Для генератора особенно важны следующие особенности:
- нагрузка сварочного аппарата быстро изменяется во время работы;
- максимальный входной ток может отличаться от эффективного тока, указанного для рабочего цикла;
- инвертор относится к нелинейным потребителям и может предъявлять повышенные требования к альтернатору;
- при нескольких постах моменты высокой нагрузки разных сварочных аппаратов способны совпадать.
Производители генераторных установок учитывают сварочное оборудование как циклическую нагрузку, а при наличии нелинейных нагрузок допускают необходимость увеличения альтернатора. Поэтому промышленную ДГУ нельзя корректно подобрать только простым сравнением номинальных киловатт.
Какие параметры сварочного аппарата нужны для расчета ДГУ
Для правильного подбора нужно открыть паспорт или посмотреть шильдик сварочного источника и найти входное напряжение U1, число фаз, максимальный входной ток I1max либо максимальную полную мощность S1max. Если производитель уже указал S1max, именно этот параметр лучше использовать как исходный.
Основные обозначения выглядят так:
| Параметр | Значение | Для чего нужен |
|---|---|---|
| U1 | входное напряжение | определяет питание от 230 или 400 В |
| I1max | максимальный входной ток | позволяет определить максимальную полную мощность |
| I1eff | эффективный входной ток | используется при расчете питающей линии и защиты согласно документации производителя |
| S1max | максимальная входная полная мощность | один из основных параметров выбора ДГУ |
| PF или cos φ | коэффициент мощности | связывает активную и полную мощность |
| X, ПВ | продолжительность включения | показывает допустимый рабочий цикл сварочного аппарата |
| I2 | сварочный ток | характеризует сварочные возможности аппарата |
Значения 160, 200, 250 или 300 А обычно относятся к выходному сварочному току. Генератор при этом питает входную часть аппарата. Два инвертора с одинаковыми 200 А на выходе могут иметь разные I1max, коэффициент мощности и требования к генератору.
Поэтому правило простое: если известны I1max или S1max, расчет ДГУ следует вести по входным данным, а не пытаться восстановить потребление только по сварочному току или диаметру электрода.
Как рассчитать мощность дизельного генератора для одного сварочного поста
Для одного поста сначала определяют максимальную полную входную мощность сварочного аппарата, затем проверяют руководство производителя и предусматривают необходимый резерв. Если в инструкции указан минимальный номинал генератора, требование производителя конкретного сварочного источника имеет приоритет перед универсальными рекомендациями.
Для однофазного аппарата:
S1max = U1 × I1max / 1000
где:
- S1max — максимальная полная входная мощность, кВА;
- U1 — напряжение питания, В;
- I1max — максимальный входной ток, А.
Для трехфазного сварочного источника:
S1max = √3 × U1 × I1max / 1000.
Именно такой принцип расчета применяет, например, Fronius в документации для генератор-совместимых сварочных источников.
Рассмотрим пример. Сварочный инвертор питается от 230 В, I1max составляет 32 А:
S1max = 230 × 32 / 1000 = 7,36 кВА.
Это максимальная полная входная мощность аппарата. Однако покупать генератор ровно на 7,4 кВА не следует: необходим запас для динамической нагрузки и нормальной работы электростанции.
Универсального коэффициента резерва для всех сварочников нет. Производители могут устанавливать собственные требования. Например, для ряда аппаратов Fronius применяется ориентир:
SGEN = S1max × 1,35.
Для нашего примера:
7,36 × 1,35 ≈ 9,94 кВА.
Таким образом, предварительно следует рассматривать источник примерно от 10 кВА. Но коэффициент 1,35 нельзя автоматически переносить на оборудование любого производителя: в окончательном расчете учитывают инструкцию сварочного аппарата, характеристики ДГУ и реальный режим работы.
Почему нельзя смотреть только на кВт
Сварочный аппарат одновременно нагружает двигатель и электрическую часть ДГУ. Дизельный двигатель ограничен прежде всего активной мощностью в кВт, а альтернатор — полной мощностью в кВА и допустимым током.
Например, промышленная электростанция может иметь характеристики 40 кВт / 50 кВА при cos φ = 0,8. Такое обозначение используется и для отдельных ДГУ в каталоге ПромЭнергоСервис. Поэтому утверждение «для сварки нужен генератор на 40 кВт» без информации о кВА недостаточно для инженерного подбора.
На практике проверяют два условия:
Pнагрузки ≤ PДГУ
и
Sнагрузки ≤ SДГУ.
Если не выполняется хотя бы одно из них, станция не подходит.
Как рассчитать ДГУ для нескольких сварочных постов
Для двух, трех и более сварочных постов необходимо рассчитать S1max каждого аппарата, определить максимально возможную одновременную нагрузку, добавить другие потребители и проверить распределение однофазных аппаратов между фазами. Простого умножения мощности одного сварочника на количество постов бывает недостаточно.
Если все аппараты способны одновременно работать на максимальной нагрузке:
Sпостов = S1max1 + S1max2 + ... + S1maxn.
После этого добавляют дополнительное оборудование:
Sобщ = Sпостов + Sвспомог.
К вспомогательной нагрузке могут относиться вытяжные установки, компрессоры, насосы, углошлифовальные машины, освещение и другой электроинструмент. Затем учитывается резерв и способность конкретной ДГУ переносить изменение нагрузки.
Можно ли применять коэффициент одновременности
Можно, но только если технология действительно ограничивает одновременную работу оборудования. Если сварщики работают независимо друг от друга, безопаснее исходить из того, что высокие нагрузки разных постов могут совпасть.
Нельзя произвольно принять, например, что из четырех сварочников одновременно будут работать только два, если никакой технологической блокировки или организационного ограничения нет.
Иначе расчетная мощность искусственно уменьшится, а на реальном объекте несколько одновременных поджигов дуги могут привести к просадке напряжения или срабатыванию защиты ДГУ.
Пример расчета двух сварочных постов
Предположим, работают два одинаковых однофазных аппарата:
- напряжение — 230 В;
- I1max — 32 А;
- оба поста могут работать одновременно.
Для одного аппарата:
S1max = 230 × 32 / 1000 = 7,36 кВА.
Для двух:
Sпостов = 7,36 × 2 = 14,72 кВА.
Если для предварительной оценки использовать резерв 35%:
Sрасч ≈ 14,72 × 1,35 = 19,87 кВА.
Получается примерно 20 кВА. Но это еще не означает, что подойдет любая трехфазная ДГУ на 20 кВА. Необходимо проверить допустимую мощность и ток каждой отдельной фазы.
Почему при нескольких постах критически важен баланс фаз
Если несколько аппаратов 230 В подключаются к трехфазной ДГУ 400/230 В, их необходимо распределять между фазами. Общая мощность трехфазной электростанции не означает, что ее можно полностью получить из одной фазы.
Например, три одинаковых однофазных сварочника логично распределить:
- пост №1 — L1-N;
- пост №2 — L2-N;
- пост №3 — L3-N.
При четырех, пяти и более постах составляют фазную ведомость и распределяют потребители таким образом, чтобы токи L1, L2 и L3 были максимально близки.
Рабочая таблица может выглядеть так:
| Пост | Питание | I1max | S1max | Подключение | Одновременность |
|---|---|---|---|---|---|
| №1 | 230 В | по паспорту | расчет | L1-N | да |
| №2 | 230 В | по паспорту | расчет | L2-N | да |
| №3 | 230 В | по паспорту | расчет | L3-N | да |
| №4 | 400 В | по паспорту | расчет | L1-L2-L3 | да/нет |
Допустимую несимметрию фаз нужно смотреть в документации конкретной электростанции и альтернатора.
Пример трех трехфазных сварочных аппаратов
Предположим, каждый аппарат работает от 400 В и имеет I1max = 18 А.
Для одного:
S1max = 1,732 × 400 × 18 / 1000 ≈ 12,47 кВА.
Для трех аппаратов:
12,47 × 3 ≈ 37,4 кВА.
Если для предварительного выбора принять резерв 35%:
37,4 × 1,35 ≈ 50,5 кВА.
После такого расчета следует рассматривать следующий подходящий типоразмер и проверить его переходные характеристики. В конкретном проекте это, например, может привести к выбору ДГУ порядка 60 кВА, однако считать 60 кВА универсальной мощностью для трех сварочных постов нельзя: реальные аппараты могут иметь совсем другие входные характеристики.
Как учитывать продолжительность включения сварочного аппарата
Продолжительность включения, или ПВ, нужно учитывать при анализе режима эксплуатации, однако нельзя просто умножить мощность сварочного аппарата на ПВ и на этом основании уменьшить генератор. Пока аппарат сваривает металл, источник питания должен выдерживать его фактическую нагрузку.
ПВ прежде всего характеризует допустимый тепловой режим сварочного оборудования при определенном сварочном токе.
Например, если у аппарата ПВ составляет 60% при конкретном токе, это не означает, что ДГУ можно выбрать мощностью 60% от S1max.
На многопостовом объекте ситуация еще очевиднее: пока первый сварщик делает технологическую паузу, второй и третий могут продолжать сварку. Поэтому средняя нагрузка за смену и максимальная одновременная нагрузка — разные параметры.
ПВ полезна для анализа профиля потребления, загрузки станции и расхода топлива, но пиковый расчет выполняют отдельно.
Однофазная или трехфазная ДГУ для сварочных работ
Однофазная электростанция удобна для одного однофазного сварочного поста или группы однофазных потребителей подходящей мощности. Трехфазная ДГУ нужна для трехфазных сварочных источников и обычно удобнее на объектах с несколькими постами и смешанным оборудованием. Однако трехфазную станцию нельзя выбирать только потому, что ее общая мощность больше.
Если к одной фазе подключен мощный однофазный инвертор, а две остальные практически не нагружены, ДГУ может иметь достаточную общую мощность и при этом быть перегруженной по используемой фазе.
Поэтому перед выбором нужно ответить на три вопроса:
- Какие сварочные аппараты питаются от 230 В?
- Какие аппараты работают от 400 В?
- Какой максимальный ток придется на каждую фазу при наиболее тяжелом режиме?
Если большинство сварочных источников однофазные, распределение фаз иногда влияет на требуемый размер ДГУ не меньше, чем общая сумма кВА.
Какой альтернатор лучше подходит для сварки
Для профессиональной сварочной нагрузки важны характеристики всего генераторного узла: альтернатора, системы возбуждения, AVR и регулятора частоты вращения двигателя. Наличие одного только AVR не гарантирует устойчивую работу, если электростанция недостаточна по мощности или перегружена по току.
AVR изменяет возбуждение и поддерживает напряжение при изменении нагрузки. Однако при резком подключении мощного потребителя одновременно реагируют и альтернатор, и двигатель с его регулятором оборотов.
При подборе для нескольких сварочных постов желательно проверить:
- номинал альтернатора в кВА;
- допустимый фазный ток;
- допустимую несимметрию;
- характеристики при набросе нагрузки;
- систему возбуждения;
- способ регулирования частоты вращения;
- пригодность для нелинейных потребителей;
- возможность установки увеличенного альтернатора, если такая опция предусмотрена производителем.
При нелинейных нагрузках может потребоваться увеличение альтернатора, а при расчете генераторных установок должны учитываться допустимые провалы напряжения и частоты, тип нагрузки и величина ступени ее подключения.
Зачем учитывать PFC сварочного инвертора
PFC — коррекция коэффициента мощности. При правильно реализованной активной PFC входные характеристики сварочного источника обычно становятся более благоприятными: повышается коэффициент мощности и уменьшается ток, необходимый для передачи той же активной мощности. Но из этого не следует, что любой аппарат с PFC можно подключать к меньшему генератору.
При подборе нужно использовать фактические значения I1max, S1max и PF из документации конкретной модели. Если производитель прямо указывает минимальную мощность генератора, следует ориентироваться именно на нее. PFC является преимуществом, но не заменяет расчет.
Какой номинал ДГУ использовать: основной или резервный
Если дизельный генератор ежедневно питает сварочные работы как самостоятельный источник электроэнергии, ориентироваться необходимо на мощность, разрешенную производителем для соответствующего длительного режима. Использовать аварийную standby-мощность как постоянный рабочий номинал неправильно.
В международной классификации применяются, в частности:
- PRP — Prime Rated Power;
- ESP — Emergency Standby Power;
- LTP — Limited-Time Power;
- COP — Continuous Operating Power.
PRP применяется для переменной нагрузки при длительной эксплуатации в пределах условий производителя. ESP предназначен для аварийного энергоснабжения при отказе надежного сетевого источника и имеет другие эксплуатационные ограничения. Эти режимы определены в ISO 8528 и отдельно раскрываются производителями ДГУ.
Практический вывод: если на станции указаны, например, два значения мощности — prime и standby, для длительной автономной сварки нельзя просто выбрать большее значение. Расчет должен соответствовать предполагаемому режиму эксплуатации.
Что еще нужно учитывать вместе со сварочными постами
На реальном объекте дизельная электростанция редко питает только сварочные инверторы. К ней могут подключаться компрессоры, вытяжная вентиляция, электроинструмент, насосы, освещение и другое оборудование. Все потребители, способные работать одновременно, должны входить в баланс мощности.
Особенно внимательно учитывают электродвигатели. Если компрессор или насос запускается в тот же момент, когда несколько сварщиков начинают работу, переходная нагрузка на генератор может существенно увеличиться. Поэтому мощность двигателя или другого оборудования нельзя просто забыть из-за того, что оно работает периодически.
При составлении расчета отдельно записывают:
- сварочные источники;
- компрессоры;
- вытяжные установки;
- насосы;
- углошлифовальные машины и другой электроинструмент;
- освещение;
- зарядные устройства;
- отопительное или вспомогательное оборудование.
Для каждого указывают мощность, фазность и возможную одновременность. На крупных объектах полезно также разделять включение оборудования по ступеням. Если технологически возможно не запускать мощный компрессор одновременно с несколькими сварочными постами, это снижает наиболее тяжелую ступень нагрузки без искусственного завышения номинала ДГУ.
Кабели и распределительные щиты тоже влияют на работу сварки
Даже правильно рассчитанная ДГУ не обеспечит нормальное питание, если между электростанцией и сварочным постом используется неподходящая кабельная линия. При большой длине и высоком токе возникает падение напряжения, которое особенно заметно во время интенсивной работы аппарата.
Поэтому сечение кабеля нельзя выбирать только по универсальной таблице «для сварки». Необходимо учитывать:
- расчетный ток;
- длину линии;
- материал жил;
- способ прокладки;
- температуру;
- допустимое падение напряжения;
- характеристики аппаратов защиты.
Чем дальше пост расположен от станции, тем важнее этот расчет. Сварочный аппарат может работать нестабильно не потому, что ДГУ недостаточно мощная, а потому, что значительная часть падения напряжения возникает на кабельной трассе и соединениях.
Для многопостовой схемы обычно предусматривают распределительный щит с отдельными линиями и защитой потребителей. Подключение, заземление и выбор защитной аппаратуры должны выполнять квалифицированные специалисты в соответствии с проектом и документацией оборудования.
Где устанавливать дизельный генератор во время сварочных работ
ДГУ должна располагаться на устойчивой площадке с достаточным охлаждением и безопасным удалением выхлопных газов. Генератор с работающим дизельным двигателем нельзя использовать в закрытом помещении без специально предусмотренных вентиляции и выхлопной системы.
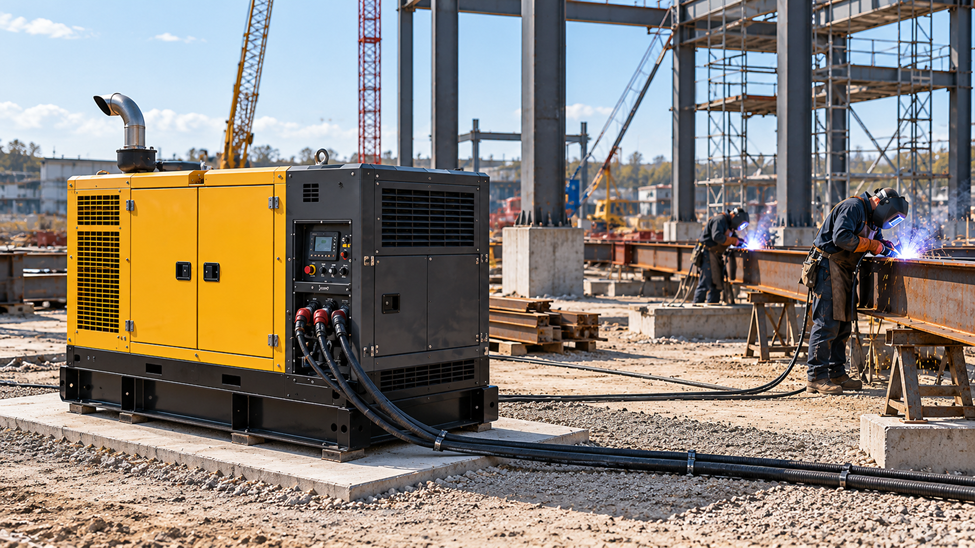
При выборе места учитывают:
- длину силовых кабелей до постов;
- возможность заправки;
- доступ для технического обслуживания;
- защиту оборудования от внешних воздействий;
- отвод горячего воздуха;
- направление выхлопа;
- шум;
- пожарную безопасность;
- возможность подъезда сервисной техники.
Для зимних работ дополнительно проверяют сезонность топлива, состояние аккумуляторной батареи и наличие средств предпускового подогрева, если они необходимы для конкретного исполнения ДГУ.
Дизельная ДГУ или специализированный сварочный генератор
Обычная дизельная электростанция удобнее, когда необходимо запитать один или несколько отдельных сварочных аппаратов вместе с другим электрооборудованием. Специализированный сварочный генератор целесообразен, когда нужен мобильный автономный сварочный пост с интегрированным источником сварочного тока.
ДГУ рациональна, если на объекте:
- уже используются собственные сварочные аппараты;
- работают несколько сварщиков;
- необходимо питание дополнительного инструмента;
- нужна общая временная электросеть;
- генератор будет применяться не только для сварки.
Специализированный агрегат «генератор + сварочный источник» удобен для мобильной бригады, если сварка является его основной задачей.
Поэтому вопрос заключается не в том, какая схема лучше вообще, а в том, какая соответствует организации конкретных работ.
Как подобрать мощность без чрезмерного запаса
Правильно подобранная ДГУ должна уверенно выдерживать наиболее тяжелый реальный режим, но выбирать электростанцию значительно мощнее нагрузки «на всякий случай» тоже не всегда рационально. Это увеличивает стоимость, габариты и эксплуатационные расходы и может приводить к длительной работе дизельного двигателя при слишком малой загрузке.
Рациональный подбор строится в следующем порядке:
- Сначала определяется максимальный реальный режим объекта.
- Затем аппараты распределяются по фазам.
- Отдельно учитываются мощные вспомогательные потребители.
- Проверяются ступени включения.
- После этого определяется необходимый резерв.
- Выбирается ближайшая подходящая промышленная ДГУ.
Профессиональные программы подбора генераторов также учитывают не только суммарные кВт и кВА, но и тип нагрузки, ступени ее подключения, допустимые провалы напряжения и частоты, климатические условия и другие параметры.
Типичные ошибки при выборе дизельного генератора для сварки
Большинство проблем связано не с самой сваркой, а с некорректными исходными данными. Особенно часто ДГУ выбирают по выходному сварочному току, забывают про кВА, используют резервный номинал как постоянный или неправильно распределяют однофазные аппараты по фазам.
Расчет только по сварочному току. Значения 160, 200 или 300 А относятся к выходу сварочного источника. Для генератора нужны характеристики входа — прежде всего I1max или S1max.
Сравнение только кВт. Двигатель и альтернатор имеют разные ограничения. Даже если активной мощности двигателя хватает, альтернатор может оказаться ограничен по кВА или фазному току.
Работа по standby-мощности. Максимальный аварийный номинал нельзя автоматически считать допустимым для ежедневной сварочной смены.
Перегрузка одной фазы. Особенно характерна для нескольких аппаратов 230 В, подключенных к трехфазному генератору без фазного расчета.
Необоснованный коэффициент одновременности. Если сварщики способны работать одновременно, это нужно учитывать.
Отсутствие дополнительных нагрузок в расчете. Компрессор, вентиляция или мощный инструмент тоже потребляют энергию и могут создавать серьезные переходные нагрузки.
Неподходящие кабельные линии. Даже мощная ДГУ не компенсирует неправильно рассчитанную линию питания.
Игнорирование инструкции сварочного аппарата. Некоторые производители прямо указывают требования к генераторному питанию. Они важнее приблизительных таблиц из интернета.
Пошаговый алгоритм выбора ДГУ для сварочных работ
Правильный подбор выполняют от потребителей к генератору. Сначала собирают характеристики оборудования, затем моделируют наиболее тяжелый режим работы и только после этого выбирают конкретную дизельную электростанцию.
Алгоритм следующий:
- Запишите модели всех сварочных аппаратов.
- Найдите U1, I1max или S1max для каждого источника.
- Проверьте, допускает ли производитель питание от генератора.
- Определите количество одновременно работающих постов.
- Рассчитайте S1max аппаратов, если она не указана.
- Добавьте вспомогательных потребителей.
- Распределите однофазные аппараты между фазами.
- Проверьте ток L1, L2 и L3.
- Выберите рабочий номинал ДГУ, соответствующий длительности эксплуатации.
- Учтите требования производителя сварочника к резерву мощности.
- Проверьте характеристики альтернатора и системы регулирования.
- Рассчитайте питающие кабели, коммутацию и защиту.
На небольшом объекте после этого можно достаточно точно определить требуемый класс генератора. При нескольких сварочных постах лучше передать поставщику полноценную таблицу нагрузок.
Подбор ДГУ для сварки в ПромЭнергоСервис
Для точного подбора лучше сообщить специалисту не предполагаемую мощность генератора, а исходные данные объекта: модели сварочных аппаратов, их количество, I1max или S1max, напряжение, число одновременно работающих постов и список дополнительного оборудования.
Еще удобнее прислать фотографии шильдиков сварочных аппаратов. По ним можно определить входные параметры и проверить, насколько предлагаемая ДГУ подходит именно для имеющейся техники.
ПромЭнергоСервис занимается продажей, арендой, ремонтом и обслуживанием дизельных электростанций. Вы можете приобрести генераторы для продажи мощностью от 15 до 1500 кВт и арендные ДГУ от 30 до 1000 кВт. Также компания выполняет монтаж, пусконаладку, синхронизацию и автоматизацию электростанций.
Такой формат особенно удобен для сварочных площадок: можно подобрать постоянную электростанцию либо арендовать ДГУ на срок выполнения строительных, монтажных или ремонтных работ.
Ответы на частые вопросы
Какой дизельный генератор нужен для сварочного инвертора на 200 А?
По значению 200 А точно определить мощность ДГУ невозможно. Необходимо знать входное напряжение U1 и максимальный входной ток I1max либо готовое значение S1max. У двух инверторов на 200 А входное потребление может отличаться.
Можно ли к мощности сварочного аппарата просто добавить 30%?
Только как предварительную оценку и при условии, что исходная мощность определена корректно. Универсального запаса для любых сварочных аппаратов нет. Например, для ряда моделей Fronius производитель использует коэффициент 1,35, но для другого оборудования необходимо проверять его собственную документацию.
Можно ли подключать сварочный инвертор 230 В к трехфазной ДГУ?
Да, если генератор имеет соответствующий выход и допустимая нагрузка одной фазы не превышена. При нескольких однофазных сварочниках аппараты распределяют между L1, L2 и L3.
Как выбрать генератор для трех сварочных постов?
Нужно определить S1max каждого аппарата, сложить мощности одновременно работающих постов, добавить вспомогательную нагрузку и необходимый резерв. Если аппараты однофазные, дополнительно рассчитывают нагрузку каждой фазы.
Можно ли уменьшить расчет генератора с учетом ПВ?
Просто умножать мощность на ПВ нельзя. ПВ показывает рабочий цикл сварочного оборудования, но ДГУ все равно должна выдерживать реальную нагрузку в период сварки. На нескольких постах рабочие интервалы разных аппаратов могут совпадать.
Что важнее — кВт или кВА?
Для правильного подбора нужны обе величины. КВт характеризуют активную мощность и нагрузку на двигатель ДГУ, кВА — полную мощность и токовую загрузку альтернатора.
Почему при поджиге дуги двигатель ДГУ теряет обороты?
Возможны недостаточный запас мощности, чрезмерная ступень нагрузки, перегрузка отдельной фазы, ограничения альтернатора, проблемы с регулированием частоты, одновременно включившийся другой потребитель или падение напряжения в длинной кабельной линии. Для диагностики измеряют напряжение, частоту и токи фаз на выходе генератора и непосредственно у потребителя.
Нужен ли AVR для сварочных работ?
Для промышленной ДГУ качественное регулирование напряжения важно, но наличие AVR нельзя рассматривать как единственный критерий. Альтернатор, двигатель, система возбуждения и регулятор оборотов должны соответствовать величине и динамике нагрузки.
Что лучше для нескольких сварочных постов — одна большая ДГУ или несколько небольших?
Зависит от планировки и режима работы. Одна ДГУ упрощает централизованное топливное и сервисное обслуживание и позволяет перераспределять резерв между потребителями. Несколько установок могут быть удобнее, если посты значительно удалены друг от друга или требуется независимость отдельных участков. Решение принимают после сравнения электрической схемы, длины кабелей, суммарной нагрузки, мобильности и требований к резервированию.
Итог
Дизельный генератор для сварочных работ следует выбирать по входным характеристикам сварочного оборудования. Основные расчетные параметры — U1, I1max и S1max. Максимальный сварочный ток и диаметр электрода могут использоваться лишь для предварительного представления о классе оборудования, но не заменяют паспортный расчет.
Для одного поста определяется максимальная полная мощность сварочного источника и учитываются требования производителя к питанию от генератора. Для нескольких постов дополнительно рассчитываются одновременность, вспомогательные потребители и нагрузка каждой фазы.
При профессиональной эксплуатации также проверяются рабочий номинал ДГУ, характеристики альтернатора, AVR, система регулирования двигателя, кабельные линии и защита.


